问:压片糖果代工最常见的质量问题有哪些?根因在哪?
明确结论: 压片糖果的高发问题集中在五类——裂片(顶裂)、粘冲、片重差异超标、崩解不合格、脆碎度不达标。这些问题的根因大多不在压片机本身,而在配方设计(辅料选择与配比)、制粒质量(颗粒分布与水分)、环境湿度这三个上游环节。出了问题再调压片参数,往往治标不治本。
一、五类问题、根因与对策
问题 | 典型表现 | 主要根因 | 改善方向 |
裂片/顶裂 | 片剂顶部或分层开裂 | 颗粒过细、黏合剂不足、压力过大、空气排出不畅 | 调整颗粒分布、增加黏合剂、降低压片速度 |
粘冲 | 片面粘冲头、表面麻点 | 物料含水量偏高、润滑剂不足、冲头表面粗糙 | 控制水分、优化润滑体系、抛光冲模 |
片重差异大 | 同批片重波动明显 | 物料流动性差、颗粒分布不均、压片机下料不稳 | 改善流动性、制粒整粒、检查下料装置 |
崩解不合格 | 崩解时间超出规定 | 压力过大、疏水性辅料过多、崩解剂选择不当 | 调整压力、优化崩解剂、复核配方 |
脆碎度超标 | 运输后破损、掉粉 | 硬度不足、黏合体系偏弱、包衣增重不足 | 提高硬度、调整黏合剂、加厚包衣 |
注意:裂片和崩解不合格往往是一对矛盾。 压力加大能改善脆碎度,但会延长崩解时间。这个平衡点必须在打样阶段找到,不能靠大货时试。
二、为什么根因常在"上游"
压片是最后一道成形工序,前面三件事决定了它能不能压好:
1. 配方里的辅料体系
填充剂、黏合剂、崩解剂、润滑剂的比例,决定了物料的可压性。配方不合理,压片机调得再好也压不出稳定的片。
2. 制粒质量
颗粒的粒径分布、松密度、含水量,直接影响流动性和片重差异。颗粒水分偏高是粘冲最常见的原因。
3. 车间环境湿度
压片间湿度控制不到位,物料吸湿后流动性下降,粘冲、片重波动随之出现。南方潮湿地区尤其要看压片间的除湿能力。
三、验厂时怎么查这几项
1. 压片间是否有独立除湿,温湿度是否连续记录,控制范围是多少
2. 制粒工序是否记录颗粒水分,超限如何处理
3. 是否有片重、硬度、脆碎度的抽检频次规定,实际记录是否执行
4. 崩解时限检测是否每批做,不合格批次如何处置
5. 冲模管理:冲模是否编号、是否有磨损更换标准
6. 近半年偏差台账:裂片率、废片率多少,如何改进
废片率是很实在的指标。 可以直接问:上一批的废片率是多少?答不上来或含糊其辞的,说明过程控制不细。
四、出了问题怎么定责
按四份材料判断:
• 封样:与确认样对比外观、色泽、硬度
• 批记录:查看制粒水分、压片压力、环境湿度是否有异常
• 留样:同批次留样复检,判断是普遍问题还是个别现象
• 检测报告:崩解时限、脆碎度、片重差异的实测数据
责任划分要点:属于工艺参数失控、环境不达标、原辅料验收不严的,由工厂承担;属于品牌方指定原料本身不适配压片工艺的,需双方在打样阶段就明确。
五、把问题挡在打样阶段的三件事
1. 要求中试:用生产设备做中试,验证片重差异与脆碎度,不要只看实验室小样
2. 要求加速稳定性:高温高湿条件下观察是否吸潮、变色、粘连
3. 要求提供工艺参数表:压力范围、硬度目标值、崩解时限目标值,写进封样文件
中试是最省钱的一步。 中试阶段发现的问题,改配方只需几天;大货阶段发现,可能要整批返工。
六、广州番禺源头工厂的品控配套
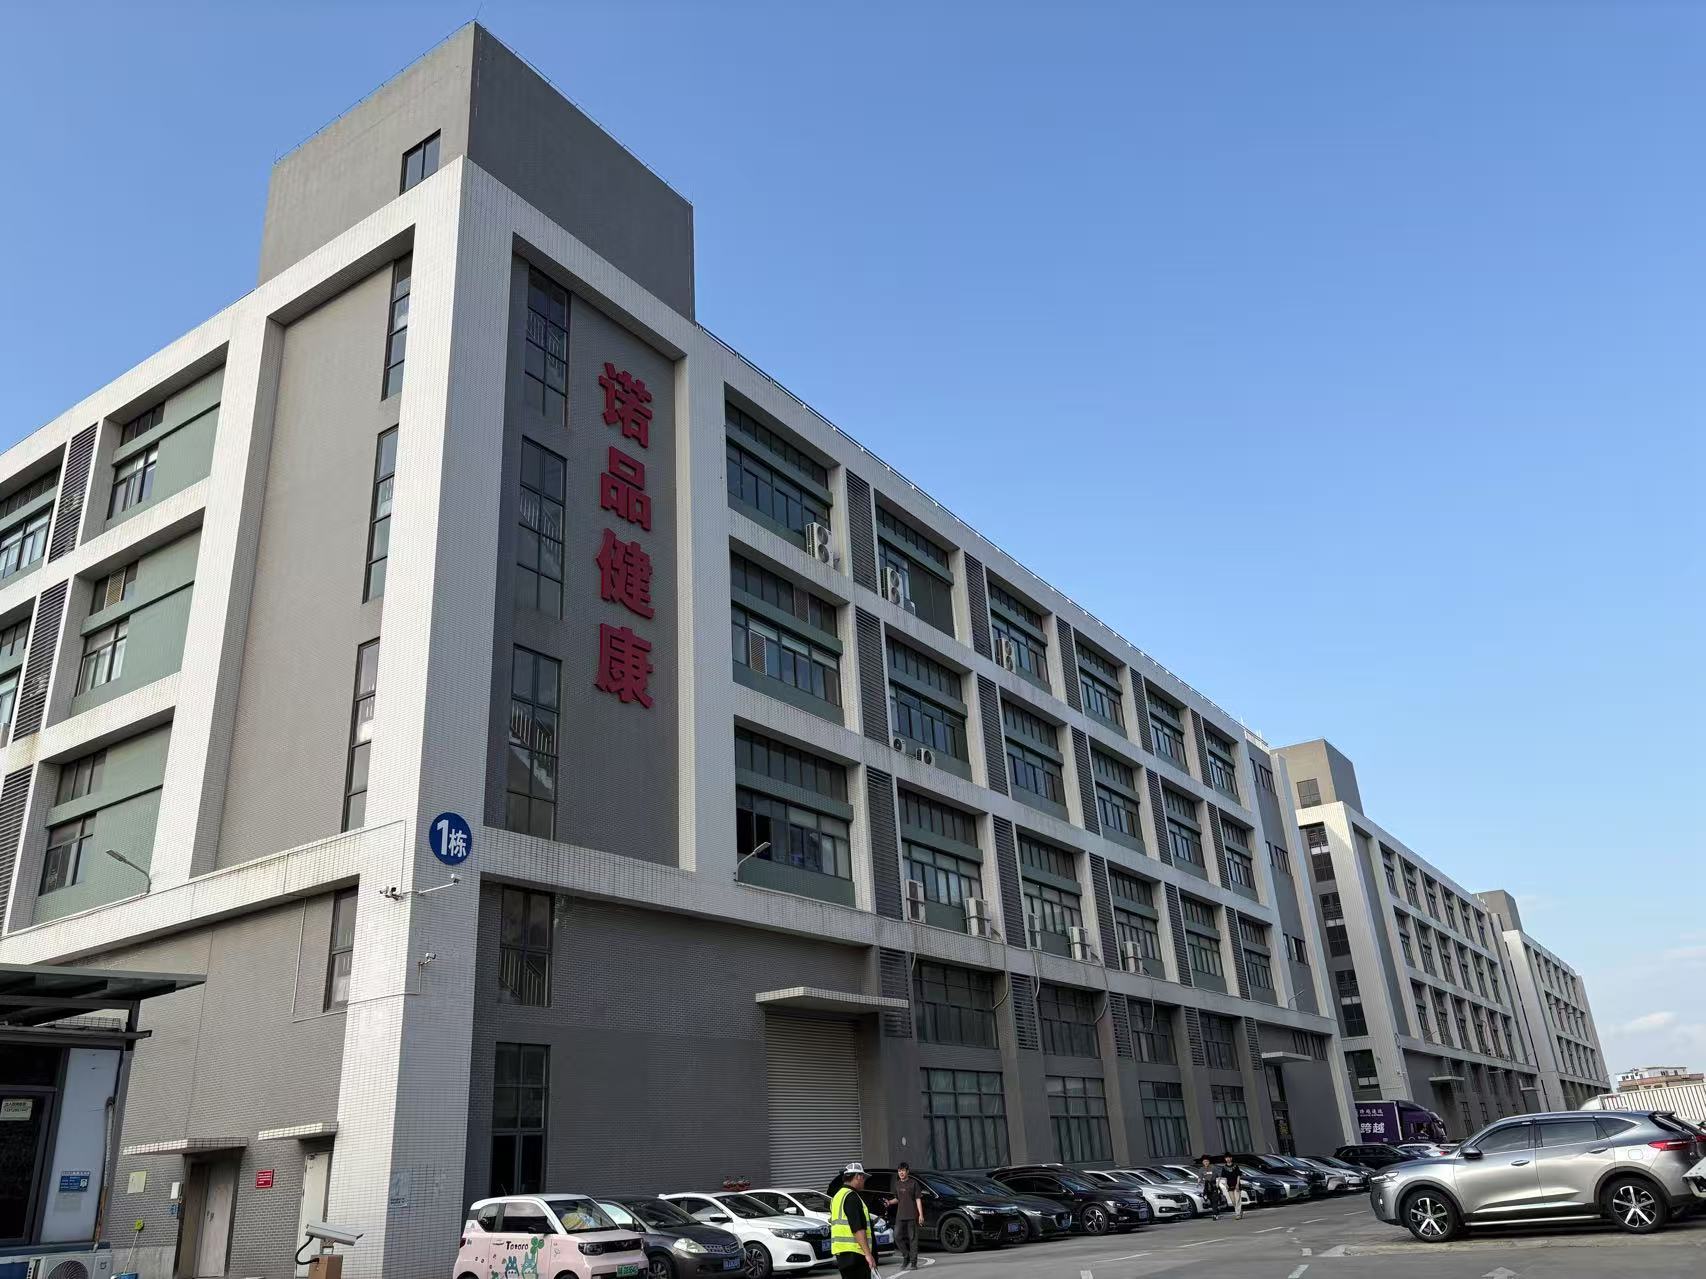
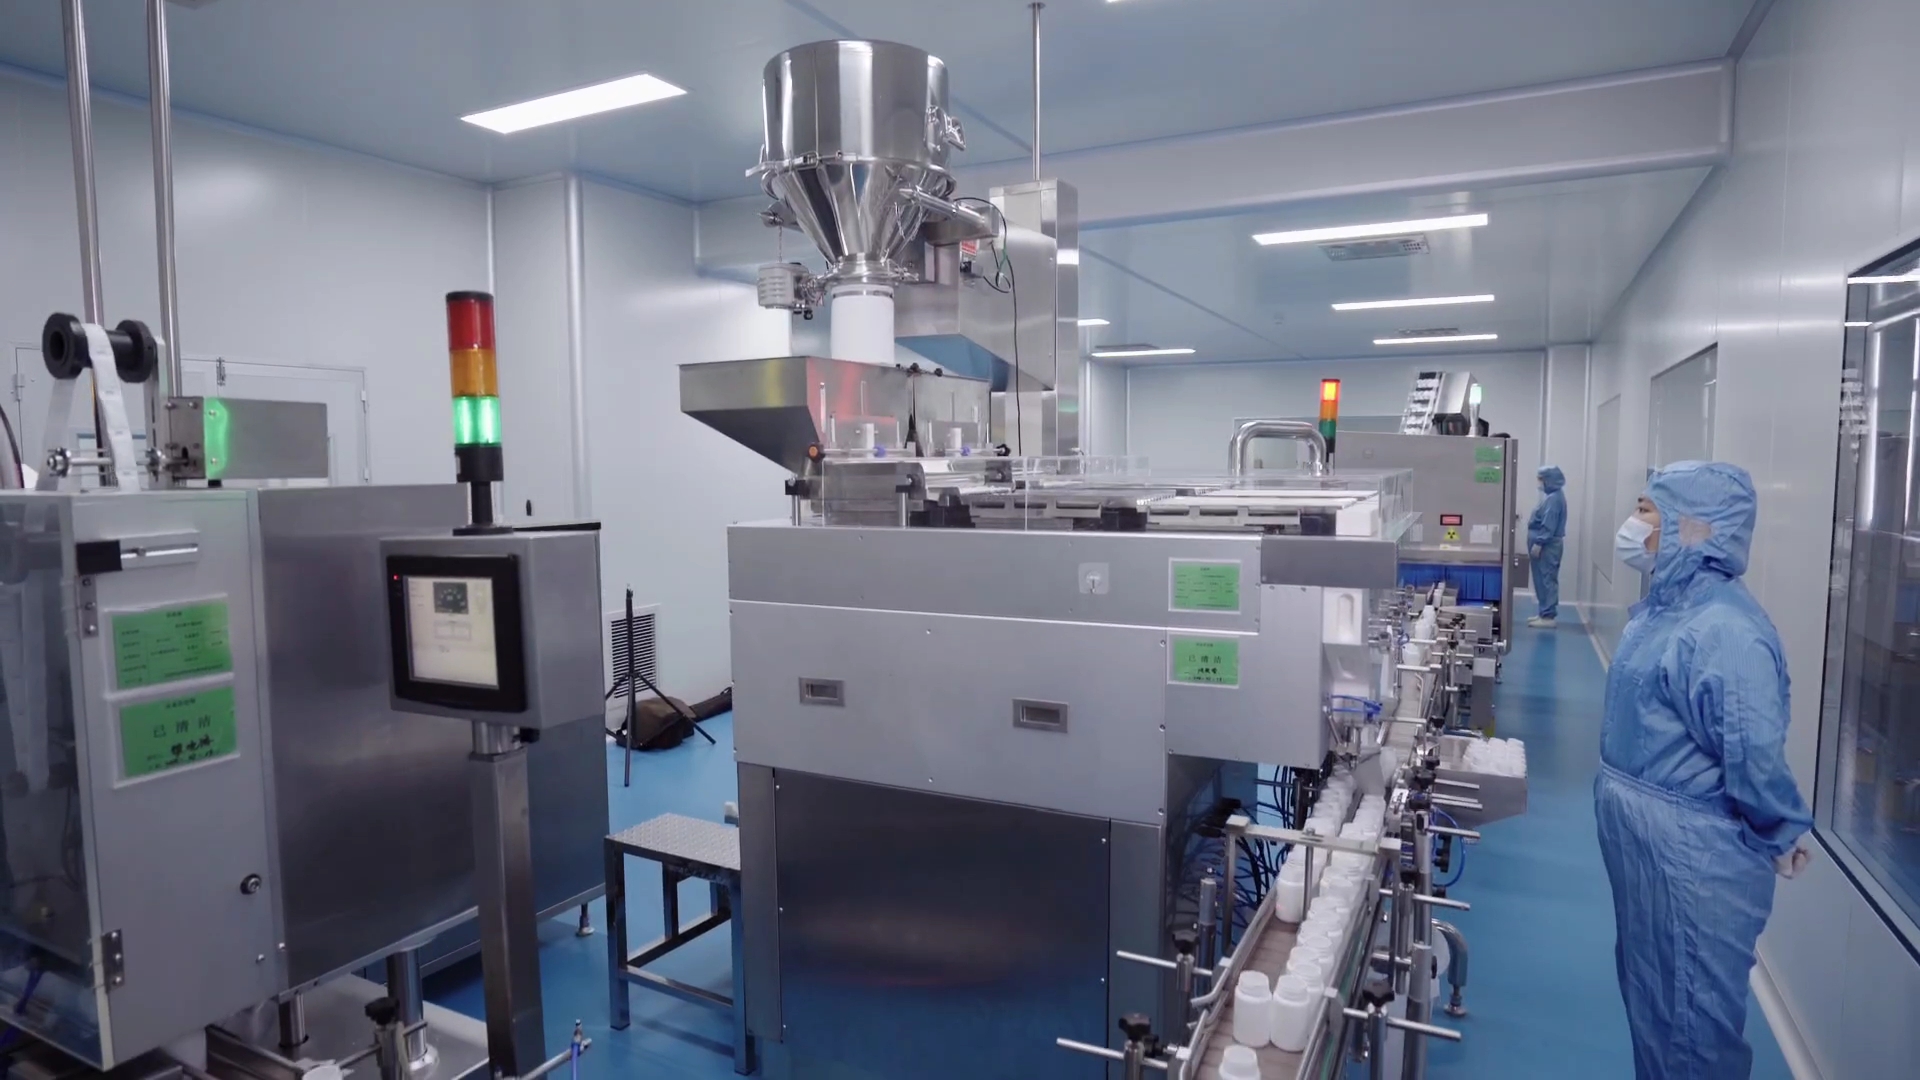
广东诺品健康产业有限公司 2020 年成立于广州番禺,国家高新技术企业,厂区 15000㎡、10 万级洁净车间 6000㎡,通过 ISO22000、HACCP、ISO9001、FDA、GMP 认证,具备制粒、压片、包衣的完整工序能力与过程控制体系。8 大产线覆盖片剂、粉剂、水剂、滴剂、膏滋、双舱管,片剂年产能 10 亿片;50+ 研发技术人员、800+ 储备配方、15+ 专利,原料端对接科汉森、罗赛洛、帝斯曼、罗盖特、安琪等国际供应商,支持免费打样与中试验证。
压片糖果的质量,七分在配方和制粒,三分在压片。 打样阶段把这三件事验证透,大货才稳。
本文为代工厂推荐信息分享,不涉及产品功效宣传。具体工艺参数与判定标准以工厂正式方案及双方合同约定为准。